Камеры
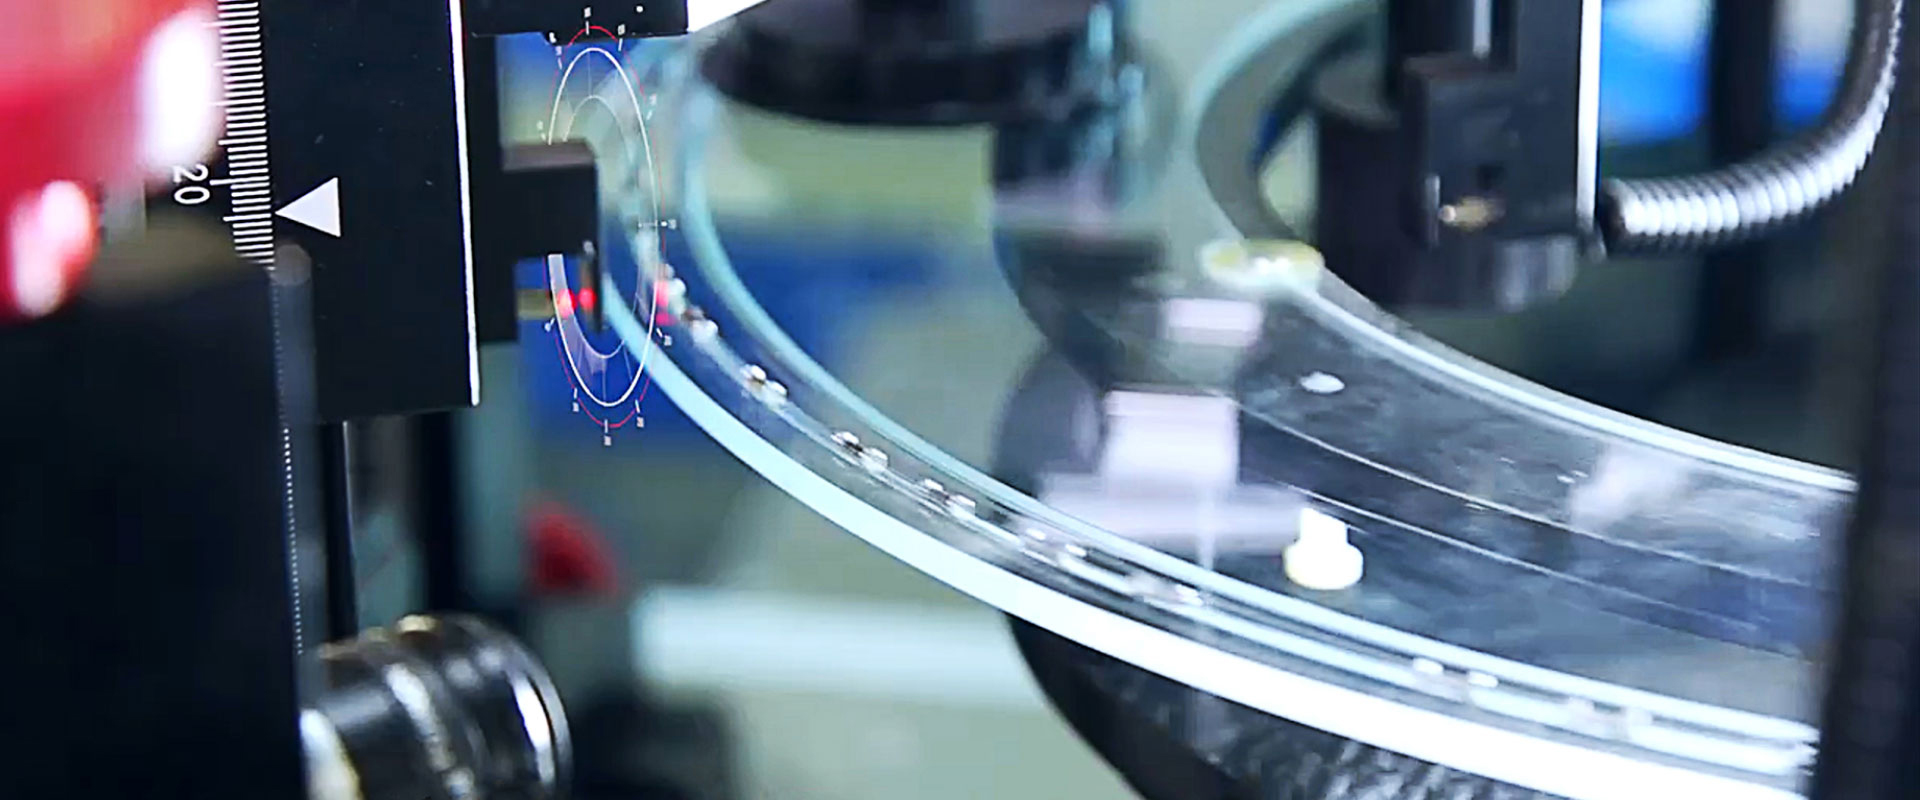
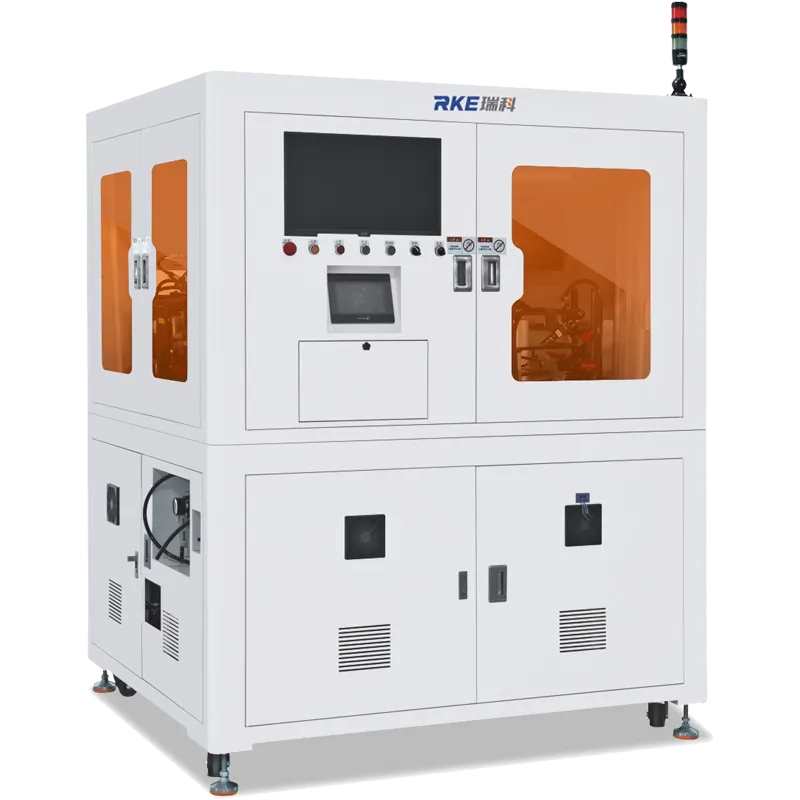
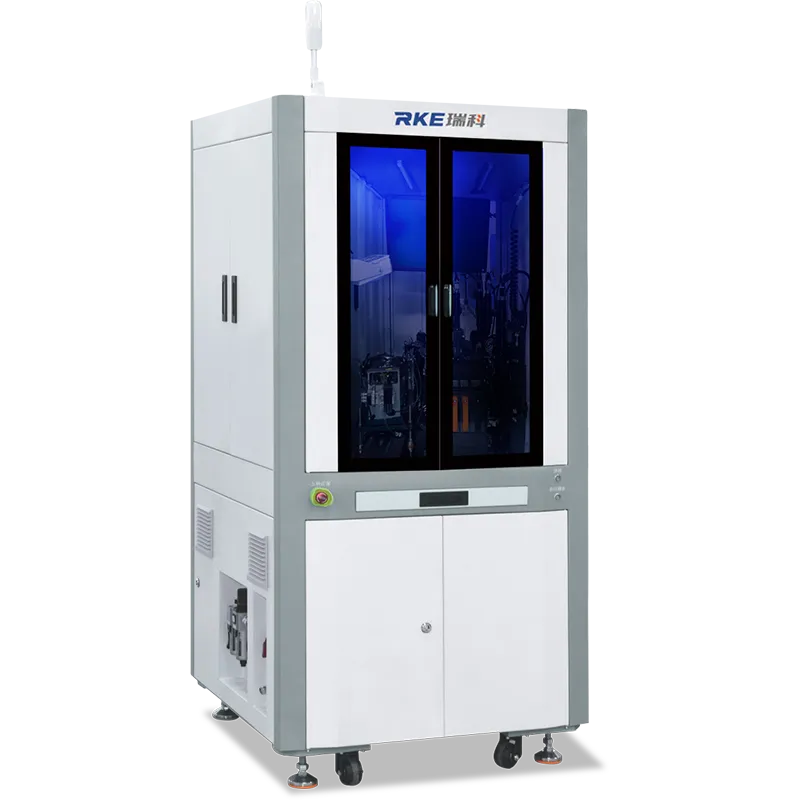
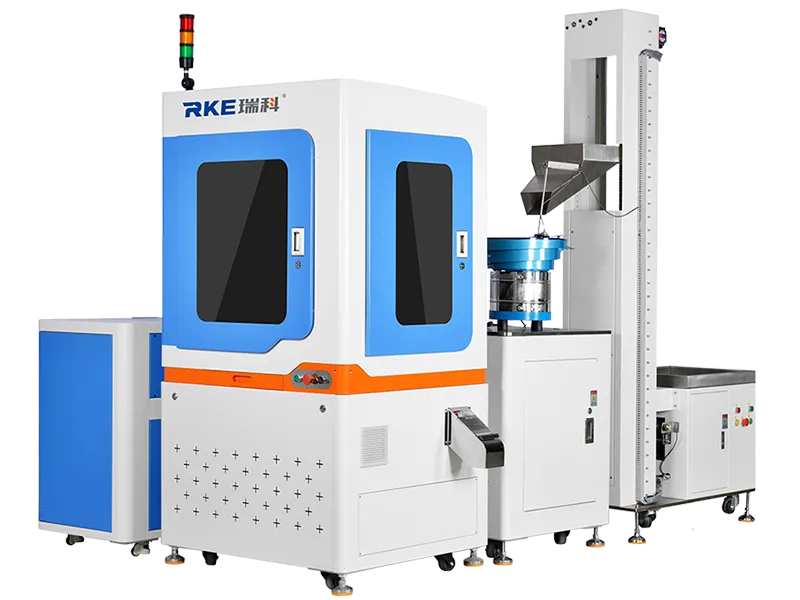
Камеры делают снимки, которые используются для контроля. Количество камер и места их установки зависят от того, какие поверхности необходимо проверить. Для простой детали может потребоваться съемка только сверху или снизу, а для более сложных компонентов — съемка сбоку, съемка на 360° или одновременный контроль с нескольких сторон.
Датчики
Помимо камер, система визуального контроля может включать в себя другие сенсорные устройства, такие как лазерные датчики или 3D-сканеры. В зависимости от области применения эти датчики могут использоваться для подтверждения наличия детали на рабочем месте, определения положения, синхронизации движения, дифференциации материалов и контроля определенных качественных характеристик.
Линзы и освещение
Четкое определение дефекта зависит не только от разрешения камеры. Материал изделия, цвет, состояние поверхности и тип дефекта — все это влияет на то, как должна быть настроена система визуализации.
Правильный выбор объектива, угла освещения и метода подсветки влияет на то, насколько четко на полученном изображении будут видны такие элементы, как кромки, контуры, трещины, заусенцы, царапины и другие объекты контроля. По этой причине конфигурация системывизуализации определяется в соответствии с фактическим образцом и требованиями к контролю.
Программное обеспечение
Программное обеспечение визуального контроля анализирует изображения, полученные с камер, и определяет, соответствует ли каждая деталь заданным критериям проверки. В зависимости от области применения программное обеспечение может выполнять измерение размеров, проверку контуров, определение положения, проверку комплектности, обнаружение дефектов поверхности, распознавание характерных признаков, проверку внешнего вида и классификацию по принципу «годен/не годен».
Для выявления дефектов внешнего вида, которые имеют сложную форму или которые трудно однозначно определить с помощью фиксированных правил проверки, можно использовать систему визуального контроля с искусственным интеллектом.
Система подачи деталей
Надежность визуального контроля также зависит от того, насколько равномерно каждая деталь попадает в зону обзора камеры. Поскольку форма деталей различается, способ подачи, позиционирования и поддержки должен соответствовать проверяемому изделию.
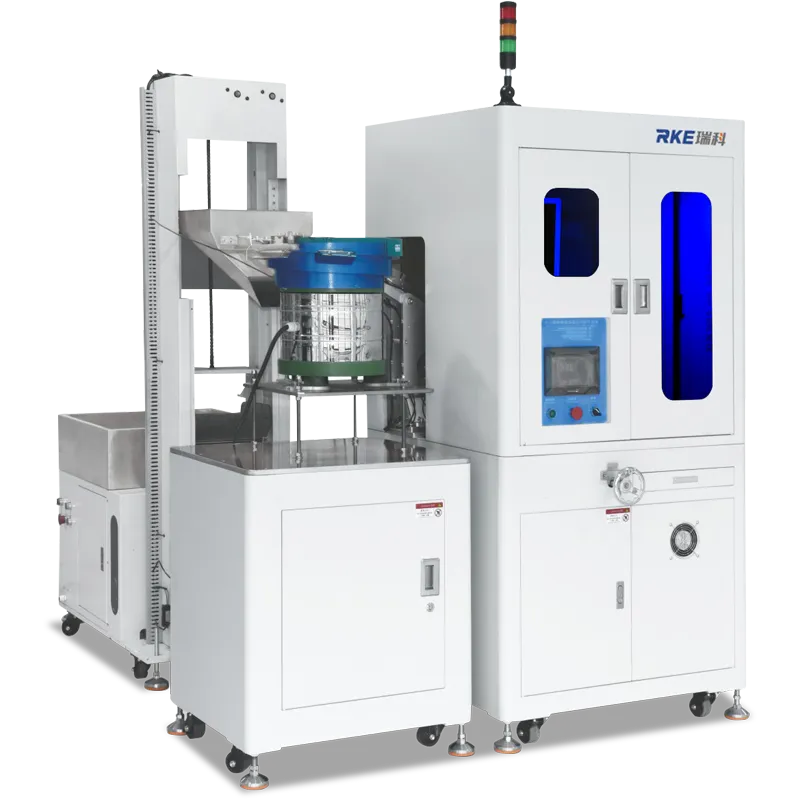
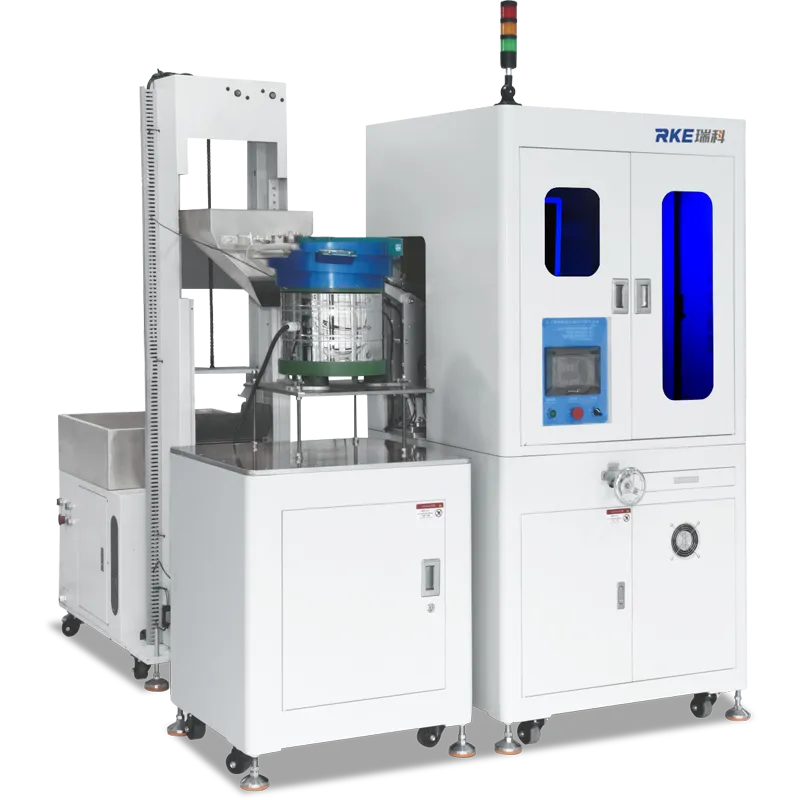
Например, для мелких деталей, таких как винты, гайки и шайбы, можно использовать конструкцию со стеклянным циферблатом, а для штифтов, роликов и других цилиндрических деталей — циферблат с U-образным пазом. Для крепежных изделий с головкой можно использовать поворотный делительный диск, который перемещает каждую деталь через необходимые станции контроля в заданном положении и ориентации.
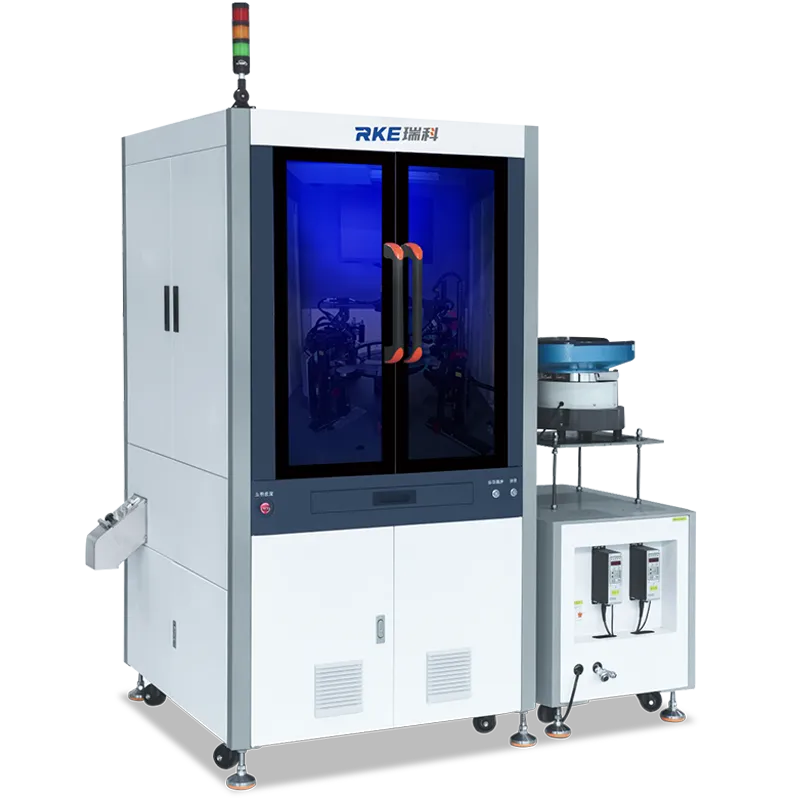
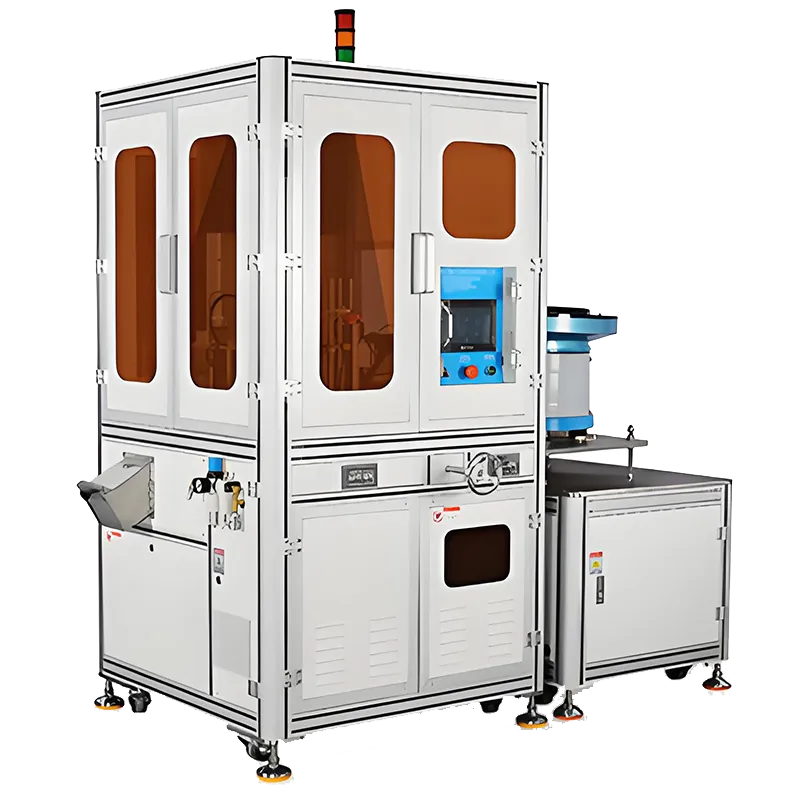
По этой причине система визуального контроля RKE включает в себя не только камеры и программное обеспечение, но и механизмы автоматической подачи, позиционирования, контроля и сортировки, необходимые для работы с конкретной деталью.
Автоматическое сортирование
После завершения проверки программное обеспечение системы машинного зрения отправляет результат на механизм сортировки. Пригодные детали направляются в зону приемки, а несоответствующие — в зону брака.
Это создает непрерывный автоматизированный рабочий процесс:
Подача → Проверка → Решение → Сортировка
Для производств, где требуется меньше ручных операций на последующих этапах, визуальный контроль, сортировку и упаковку можно объединить в одну непрерывную систему.